




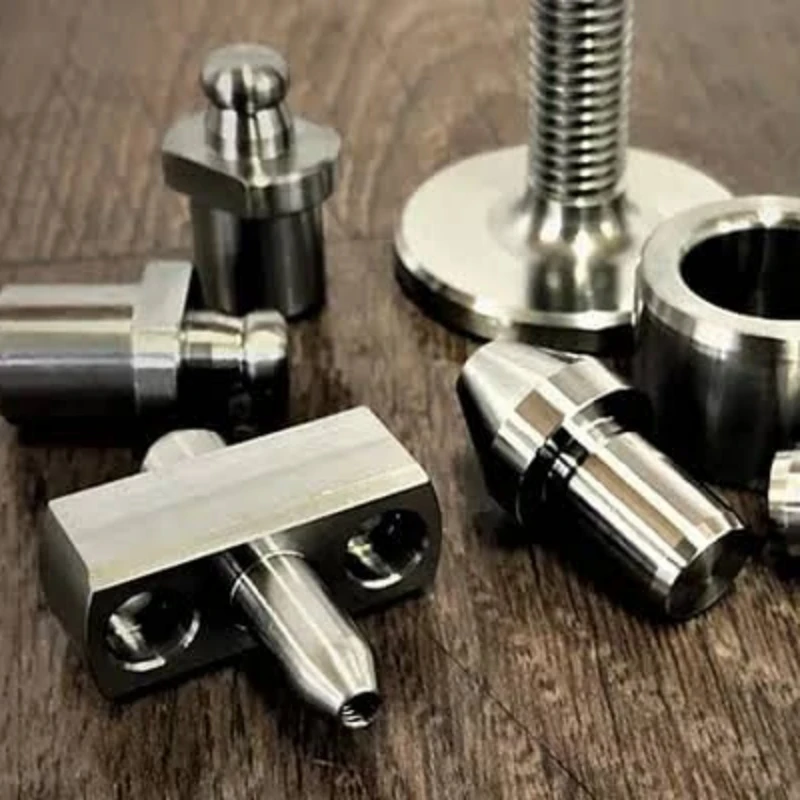

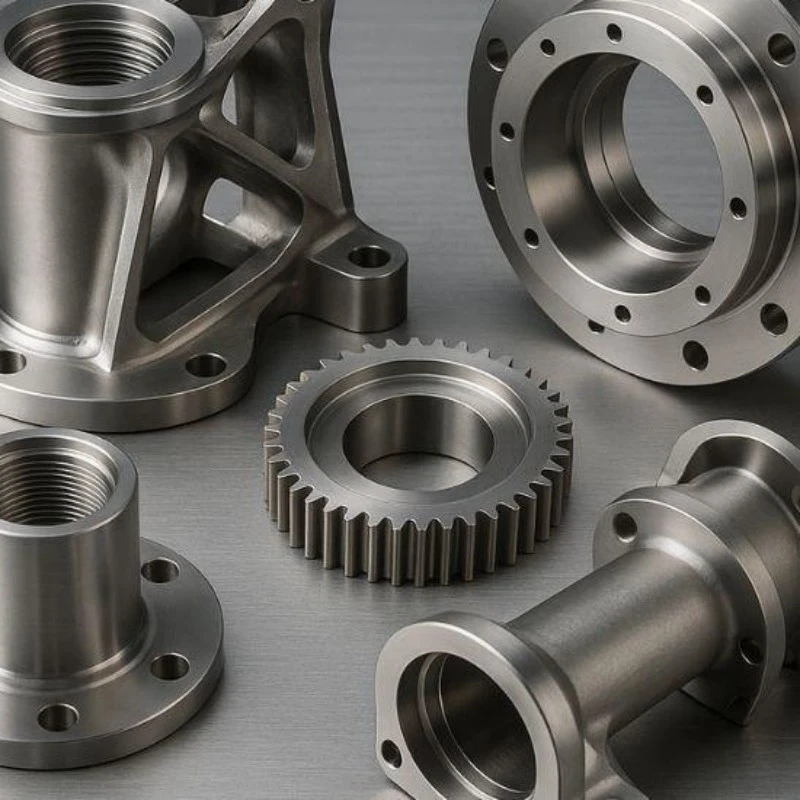
Lavorazione CNC di precisione del titanio
Lavorazione CNC di precisione del titanio per applicazioni aerospaziali e mediche Il titanio è difficile da lavorare:-si indurisce, si attacca agli utensili da taglio e si deteriora sotto un'elevata pressione di taglio. Un’officina CNC standard che utilizza acciaio tutto il giorno scarterà il 30-40% delle parti in titanio nel primo lotto. China Super Tech Co., Ltd. ha dedicato 12 anni alla lavorazione di qualità di titanio (Gr1-Gr5, secondo ASTM B348/B381) per produttori di dispositivi medici e aerospaziali. Questa pagina illustra ciò che conta quando si acquista la lavorazione del titanio: perché esiste ciascuna capacità, quanto ti costa quando manca e come verificare un fornitore prima di impegnarsi.

- introduzione al prodotto
Caratteristiche del prodotto
1. Lavoro-rafforzamento del controllo tramite velocità coordinata-avanzamento-profondità
Il titanio (in particolare Ti-6Al-4V / Grado 5) funziona-si indurisce nella zona di taglio - la superficie diventa più dura mentre la tagli. Se la velocità di avanzamento diminuisce, l'utensile sfrega invece di tagliare, indurendo ulteriormente lo strato e la passata successiva distrugge l'utensile. Eseguiamo parametri coordinati di velocità-profondità di avanzamento in base al Titanium Machining Handbook (ASM Volume 16): velocità di taglio 30-45 m/min per Gr5, avanzamento 0,05-0,15 mm/giro, profondità di taglio 0,5-2,0 mm. Lo strumento taglia, non sfrega. La durata dell'utensile si estende 3-5 volte rispetto ai negozi con "parametri predefiniti". Questa non è "attrezzatura avanzata": si tratta di 12 anni di registrazione dei parametri per grado di titanio.
2. Il trattamento termico sotto vuoto previene l'ossidazione della cassa alfa-
Al di sopra degli 800 gradi, il titanio reagisce con l'ossigeno atmosferico e forma uno strato fragile e ricco di ossigeno-chiamato rivestimento alfa (secondo lo standard di decalcificazione ASTM B600). Questo strato si rompe sotto carico di fatica - le parti aerospaziali con custodia alfa falliscono durante i test ciclici. Aspiramo-termo-trattamo a 700-750 gradi, pressione inferiore a 0,1 Pa, mantenendo 2 ore. Niente ossigeno, niente caso alfa. Le parti superano la verifica AMS 2775 (specifica del trattamento termico del titanio). Le officine che rinunciano al vuoto per risparmiare sui costi producono parti che superano il controllo dimensionale ma non resistono alla fatica: il difetto emerge dopo 12-18 mesi di servizio.
3. Ispezione CMM a ±0,005 mm, non "Visual OK"
Una staffa aerospaziale in titanio con un foro di montaggio spostato di 0,03 mm dalla posizione effettiva vibrerà allentandosi sotto il carico del motore. "Sembra a posto" non è un'ispezione. Misuriamo ogni dimensione critica su una CMM Hexagon Global S (macchina di misura a coordinate, ±0,005 mm per ISO 10360-2) e il rapporto viaggia con il pezzo: numero di calore, parametri di lavorazione, dati di ispezione, tutti tracciabili dalla barra certificata ASTM B348 al pezzo finito. Ottieni il rapporto, non un adesivo "qualità garantita".
4. 5-La configurazione dell'asse singolo elimina l'errore di riposizionamento
Una girante complessa in titanio necessita di 6 orientamenti di lavorazione. Su una macchina a 3-assi, ogni riposizionamento introduce un errore di posizionamento di ±0,02 mm - cumulativo di ±0,12 mm su 6 configurazioni. Sul nostro asse DMG MORI DMU 50 5-, una configurazione, riposizionamento zero, errore totale controllato entro ±0,01 mm. Questa è la differenza tra una parte che si adatta all'assemblaggio e una parte che si adatta "per la maggior parte".
Applicazioni del prodotto
1.Aerospaziale: componenti del motore e della cellula
Il rapporto resistenza-a-peso del titanio (Ti-6Al-4V: 1.000 MPa di trazione, densità 4,43 g/cm³) lo rende la scelta predefinita per pale di compressori, dischi di ventole e staffe strutturali nei motori a reazione secondo AMS 4928. Li lavoriamo secondo i requisiti di gestione della qualità aerospaziale AS9100D. Perché il titanio, non l'acciaio: a una temperatura operativa di 400 gradi, il titanio mantiene una resistenza di 600 MPa - l'acciaio mantiene la resistenza ma pesa 4,5 g/cm³, aggiungendo il 20-40% al peso del componente. Peso ridotto sulle mescole delle pale del compressore: ogni grammo rimosso dal gruppo rotante consente di risparmiare carburante per migliaia di ore di volo.
2. Impianti medici: placche ortopediche e gabbie spinali
Il titanio di grado 2 e grado 23 (Ti-6Al-4V ELI, secondo ASTM F136) sono biocompatibili - si osteointegrano (l'osso cresce in superficie) e non innescano il rigetto immunitario. Lavoriamo placche ortopediche, gabbie intersomatiche spinali e monconi per impianti dentali secondo i requisiti di qualità dei dispositivi medici ISO 13485. La ruvidità superficiale sulle superfici di contatto dell'osso- è controllata a Ra 1,6-3,2μm (secondo ASTM F86): sufficientemente liscia da evitare la concentrazione dello stress, sufficientemente ruvida per la crescita ossea. Il titanio di grado medico costa 3-5 volte di più rispetto al titanio di grado industriale, ma l'utilizzo di titanio di grado industriale in un impianto provoca il rifiuto e costa al produttore un richiamo.
3.Trattamenti chimici: scambiatori di calore e parti interne del reattore
Il titanio grado 2 resiste alla corrosione per vaiolatura da cloruro negli scambiatori di calore raffreddati con acqua di mare-- e forma una pellicola passiva TiO₂ stabile che si auto-ripara se graffiata (secondo ASTM B265). Lavoriamo piastre tubiere, deflettori e alberi di agitatori di reattori. Perché il titanio, non l'acciaio inossidabile 316L: il 316L è immerso in cloruri superiori a 60 gradi, il titanio resiste fino a 150 gradi. Uno scambiatore di calore in titanio costa 4 volte di più rispetto al 316L, ma dura 3-5 volte di più in servizio con cloruro: un costo totale di proprietà inferiore su una vita dell'impianto di 15 anni.
Servizi personalizzati
1. Chiavi in mano dal grezzo della barra al pezzo finito (finestra singola, numero di colata singolo)
Forniamo barre di titanio certificate ASTM B348, le macchinariamo, le-trattamo termicamente, finiamo, ispezioniamo e spediamo. Un ordine di acquisto, un numero di calore tracciato dall'inizio alla fine, una finestra di qualità responsabile dell'intera catena. L'approvvigionamento di più-fornitori crea quelle che chiamiamo "zone grigie di responsabilità" - il fornitore di scorte di barre incolpa l'officina meccanica incolpa il fornitore di-trattamenti termici quando una parte si guasta. Insegui tre venditori in cerca di risposte. La finestra-singola elimina questo - quando qualcosa fallisce, ne siamo proprietari.
2.Registrazione dei parametri per numero di colata (tracciabilità completa per l'audit)
Ogni lavoro di lavorazione riceve un registro dei parametri: numero di calore della barra, velocità di taglio, velocità di avanzamento, profondità di taglio, ID utensile, operatore, macchina, rapporto CMM. Questo registro è archiviato per 7 anni ed è disponibile su richiesta. I produttori del settore aerospaziale (catena di fornitura Boeing, Airbus) e dei dispositivi medici richiedono questa tracciabilità per gli audit AS9100/ISO 13485. Senza i registri dei parametri, le tue parti non possono entrare in queste catene di fornitura - indipendentemente da quanto bene siano lavorate.
3. Prototipo-fino a-Ponte di produzione (da 5 pezzi a 5.000)
Eseguiamo quantità di prototipi (5-20 pezzi) sulla stessa attrezzatura a 5-assi dei cicli di produzione (1.000-5.000 pezzi). Nessun passaggio dall'"officina prototipi" all'"officina di produzione" con macchine e parametri diversi: i parametri del prototipo portano direttamente alla produzione. Ciò elimina il ciclo di riqualificazione di 2-3 settimane quando si passa dal prototipo alla produzione di massa, perché le parti di produzione sono realizzate sulla stessa macchina, con gli stessi parametri, delle parti già convalidate.
Specifica
|
Parametro |
Capacità |
Norma di riferimento |
|
Gradi dei materiali |
Ti Gr1, Gr2, Gr5 (Ti-6Al-4V), Gr23 (ELI) |
ASTM B348 (barra), B381 (forgiati), F136 (medico) |
|
Tolleranza dimensionale |
±0,005 mm (verificato CMM) |
ISO 10360-2 |
|
Finitura superficiale |
Ra 0,4-3,2μm (a seconda dell'applicazione) |
ISO4287 |
|
Dimensione massima del pezzo |
500 mm × 500 mm × 400 mm (5 assi) |
- |
|
Trattamento termico |
Ricottura sotto vuoto 700-750 gradi,<0.1Pa |
AME 2775 |
|
Controllo del caso alfa- |
Microstruttura per passaggio su parti critiche |
ASTM B600 |
|
Gestione della qualità |
AS9100D (aerospaziale), ISO 13485 (medico) |
Certificati attuali |
|
MOQ |
5 pezzi (prototipo), 100+ (produzione) |
- |
|
Tempi di consegna |
15-25 giorni lavorativi (prototipo), 35-55 (produzione) |
- |
Domande frequenti
Perché la lavorazione del titanio costa 3-5 volte di più rispetto alla lavorazione dell'acciaio?
+
-
Tre ragioni: le barre di titanio costano 8-12 volte di più rispetto all'acciaio al carbonio al kg. Gli utensili da taglio si usurano 5-10 volte più velocemente: il titanio è abrasivo e chimicamente reattivo con i materiali degli utensili alla temperatura di taglio. Le velocità di avanzamento sono pari al 30-50% delle velocità dell'acciaio, quindi il tempo macchina è 2-3 volte più lungo. Un'officina che ti dice "simile all'acciaio" o non sta effettivamente lavorando il titanio, o sta prendendo scorciatoie su parametri che in seguito emergeranno come fallimenti.
Come posso verificare che un fornitore lavori effettivamente il titanio e non si limiti a subappaltarlo?
+
-
Richiedi tre cose: (1) un registro dei parametri di un lavoro recente che mostri velocità di taglio, avanzamento e profondità per uno specifico grado di titanio; (2) un rapporto CMM con tracciabilità del numero di calore; (3) foto dei trucioli di titanio (non dei trucioli di acciaio) sulla macchina. Se non riescono a produrli in 24 ore, non lavorano il titanio da soli.
È possibile lavorare il titanio per ottenere la finitura superficiale dell'impianto medico (Ra 1,6μm)?
+
-
SÌ. Superfici di contatto con l'osso-secondo ASTM F86: Ra 1,6-3,2μm tramite velocità di avanzamento controllata e raggio della punta dell'utensile. Superfici senza contatto: Ra 0,4-0,8μm. Misuriamo la rugosità superficiale con un profilometro Mitutoyo SJ-410 secondo ISO 4287 e includiamo la traccia nel rapporto di ispezione.
Cosa succede se si forma la cassa alfa durante il trattamento termico?
+
-
Il caso alfa è uno strato fragile,-ricco di ossigeno. Se si forma, la parte è un rottame - non può essere rimossa senza alterare le dimensioni e la ri-lavorazione dello strato espone una nuova superficie che si ossida nuovamente. Questo è il motivo per cui effettuiamo il-trattamento termico-a vuoto a temperature inferiori a 0,1 Pa. Le officine che effettuano il-trattamento termico in forni atmosferici producono parti che superano l'ispezione dimensionale ma non superano i test di fatica - il difetto si manifesta dopo 10.000-50.000 cicli di carico in servizio.
La mia parte ha fallito nei test di fatica. Potete aiutare a diagnosticare la causa principale?
+
-
SÌ. Inviaci la parte guasta e i record di lavorazione/trattamento termico-. Eseguiamo il sezionamento metallografico per verificare la presenza di casi alfa, inclusioni (secondo ASTM E1942) e anomalie del flusso dei grani. Se il guasto è dovuto a un difetto di lavorazione o di trattamento termico, forniamo un rapporto sulla causa principale che puoi utilizzare con il tuo cliente finale o in una controversia con il fornitore. Questo servizio è gratuito per i clienti attivi.
Prima di effettuare un ordine di lavorazione del titanio, inviaci i tuoi disegni e la qualità del materiale. Esamineremo la producibilità, contrassegneremo le caratteristiche che potrebbero non superare l'ispezione e citeremo l'approccio parametrico che utilizzeremmo. Se un altro fornitore è più economico, ti diremo dove probabilmente stanno prendendo scorciatoie - in modo che tu possa prendere una decisione informata, non solo economica. - Team di ingegneri di China Super Tech Co., Ltd..
Etichetta sexy: lavorazione di precisione in titanio cnc, produttori di lavorazione di precisione in titanio cnc in Cina, fornitori, fabbrica, Componenti in titanio lavorati a CNC a 5 assi, componenti in titanio lavorati chimicamente, parti in titanio fresate a CNC, componenti in titanio ad alta precisione lavorati a CNC, parti in titanio lavorate multiasse, componenti per apparecchiature a semiconduttore in titanio


